
FEP(氟化乙丙烯,俗称F-46,全称聚全氟乙丙烯共聚物)作为 PTFE 的改性共聚物,完整保留了氟塑料优异的耐化学、耐高低温、绝缘性能,同时彻底解决了 PTFE 无法热熔加工的行业难题。本文对比 FEP 与 PTFE 核心性能差异,围绕挤出、流延成膜工艺,梳理电缆绝缘、特种薄膜领域实际应用痛点,分析成型过程中常见缺陷与改善思路,为材料选型和生产工艺调试提供专业参考。
一、什么是 FEP 氟塑料
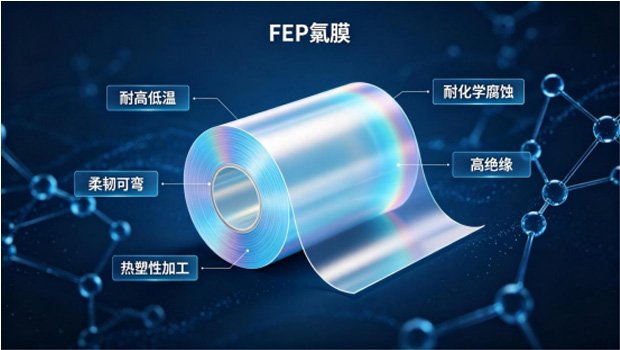
FEP 氟化乙丙烯,是四氟乙烯与六氟丙烯的共聚物,属于热塑性全氟氟塑料,核心物性为熔点255-265℃、密度约2.14-2.17g/cm³、常态介电常数约2.1,基础物性稳定且适配规模化生产。
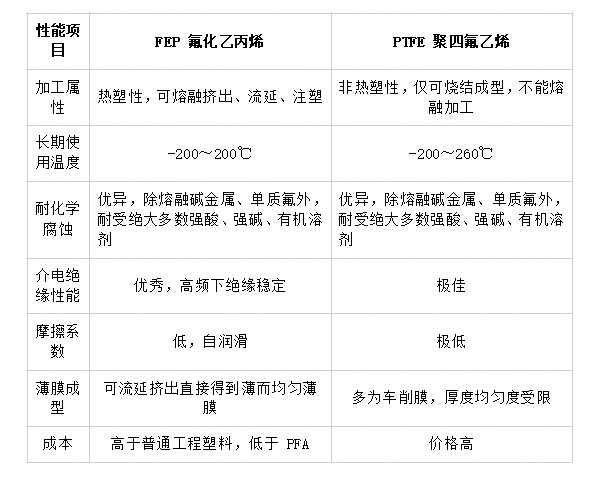
PTFE 俗称 “塑料王”,综合性能顶尖,但属于非热熔性材料,仅能烧结成型,加工周期长,无法制作薄壁薄膜、复杂线缆挤出制品,量产局限性极大。而FEP 是可熔融挤出的全氟塑料,完整承袭 PTFE 绝大多数优良特性,同时支持注塑、挤出、流延、吹膜等多种热塑加工工艺,是氟塑料家族里兼顾高性能与可加工性的核心代表材料。
二、FEP 与 PTFE 核心性能对比
三、FEP 主流行业应用
●高温电线电缆绝缘护套
FEP 最核心应用为高温特种线缆,适用于航空航天、仪器仪表、高温设备布线。耐高温、绝缘稳定、耐油防腐、阻燃,高低温环境下柔韧不脆裂。
●流延特种氟薄膜
FEP流延膜用于防腐衬里、离型膜、光伏封装、柔性基材、防腐垫片。相比PTFE车削膜,可连续量产、厚度均匀、平整度与透明度更好。
●化工防腐配件
可挤出管材、内衬、管件,也可注塑小型防腐零件,适配各类强腐蚀工况。
四、FEP 挤出 & 流延生产常见痛点
痛点 1:热稳定性差,高温易分解产生腐蚀性气体
FEP 挤出常规加工温度区间300‑380℃。温度过高、物料在螺杆内停留时间过长,材料会发生热裂解,释放氟化氢等腐蚀性气体,腐蚀螺杆与模头,制品出现气泡、针孔、黑纹缺陷。
✅解决方案:严格控温避免超温;停机及时清机,防止物料滞留;设备做防腐防护,定期清理模头积碳。
痛点 2:流延膜出现晶点、鱼眼、厚薄不均
主要由原料凝胶杂质、模头脏污、温度不均导致,是FEP薄膜最常见缺陷。
✅解决方案:原料充分干燥;加装精密过滤;定期清洗模头;稳定流延辊温与冷却速度。
痛点 3:电缆挤出,表面无光、麻点、开裂
FEP熔体对剪切速度敏感,高速挤出易出现熔体破裂、表面无光、粗糙开裂。
✅解决方案:合理控制挤出速度,优化模头拉伸比;匹配各区加工温度,稳定熔体流动性。
痛点 4:制品残余内应力导致应力开裂
FEP低温韧性优异,但成型残留内应力会在温度交变时引发薄膜、护套开裂。
✅解决方案:成品退火消除内应力;产品设计避免壁厚过薄、应力集中。
五、氟材料选型对照表
① 需热熔挤出、流延量产,性能与成本均衡 → FEP
② 长期240-260℃高温,需熔融加工 → PFA
③ 追求260℃极限耐温,可接受烧结成型 → PTFE
④ 高机械强度、耐辐照工况 → ETFE;高频低损耗电气场景优先FEP/PFA
FEP弥补了PTFE无法热熔加工的短板,兼具耐温、防腐、高绝缘及可量产性,广泛用于特种电缆、氟薄膜、化工防腐领域。其加工窗口窄,对温控、设备防腐、过滤清洁要求高。稳定加工温度、减少物料滞留、定期清洁维保,可有效改善气泡、晶点、熔体破裂、应力开裂等常见问题。


