
什么是湿法锂电池隔膜铸片?
这张含油铸片是后续双向拉伸、萃取白油、形成微孔的起点。铸片的混炼均匀性、厚度一致性、凝胶结构直接决定最终湿法隔膜的孔隙率、孔径分布和力学性能。因此,前端铸片系统是湿法隔膜研发和小批量生产的关键装备。
湿法锂电池隔膜铸片系统的用途是什么?
湿法锂电池隔膜铸片系统主要用于锂电池隔膜研发和小批量生产前端工艺,完成原料(粉料 UHMWPE + 白油 + 助剂等)的连续混合、挤出与铸片。简单来说,它解决的是研发阶段最核心的问题:如何在实验室里稳定地做出一张配方均匀、厚度可控、可以直接拿去做双向拉伸的含油基膜样品。
湿法铸片的工艺流程是什么?
以 UHMWPE + 白油体系为例,完整铸片过程如下:
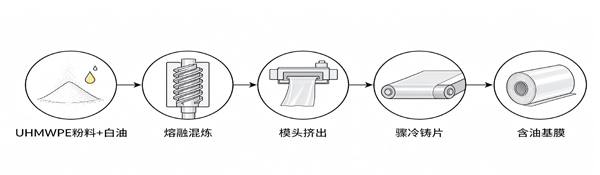
●连续混合与喂料
UHMWPE 粉料和白油不能简单像 PP 粒子那样直接倒入料斗 —— 粉料易架桥,白油易挥发。湿法铸片系统通常采用连续失重式喂料:粉料由螺杆加料器精确计量,白油由计量泵注入,两者按配比(典型 UHMWPE: 白油 ≈ 15:85 ~ 30:70)连续送入挤出机。
●高长径比挤出机熔融混炼
湿法体系对螺杆塑化能力要求极高:UHMWPE 分子量极高,熔体粘度大,必须在足够长的螺筒内通过多段剪切,让聚乙烯分子链充分溶胀在白油中,形成均一的凝胶态熔体。这就是为什么湿法铸片机要选用长径比 56:1 的螺杆—— 更长的混炼路径才能保证白油与 UHMWPE 充分相容,避免出现 "油块" 或 "干粉"。
●模头挤出与铸片
熔体经过计量泵稳压后进入衣架式狭缝模头,从唇口流出后贴附到恒温铸片辊上骤冷。辊面温度精确控制,使含油熔体在冷却过程中形成稳定的凝胶结构 —— 既不能因骤冷产生内应力,也不能因冷却太慢发生相分离。
●牵引收卷
铸片以恒定线速度牵引收卷。湿法基膜厚度通常在 0.2~2 mm 之间(远厚于最终成品隔膜的 20~25 μm),因为后续还要经过纵向拉伸、横向拉伸和白油萃取,厚度会大幅减薄。
|
项目 |
参数 |
|
适用材料 |
粉料 UHMWPE + 白油 + 助剂等 |
|
螺杆直径 |
35.5 mm |
|
螺杆长径比 |
56:1 |
|
螺杆转速 |
0~300 rpm |
|
模头宽度 |
250 mm |
|
制品宽度 |
0~200 mm(视物料而定) |
|
制品厚度 |
0.2~2 mm |
|
辊面宽度 |
350 mm |
|
线速度 |
0~10 m/min,配备恒扭矩电机,保证低速生产时设备稳定 |
几个关键参数为什么这样设计?
●长径比 56:1:湿法体系需要更长的熔融混炼段,让 UHMWPE 在白油中充分溶胀均化,这是普通流延机(长径比通常 25~33)做不到的。
●制品厚度 0.2~2 mm:湿法铸片是 "厚片拉伸" 路线,厚片经过双向拉伸后才会减薄到最终隔膜厚度,0.2~2 mm 的覆盖范围可以适配不同拉伸倍数的工艺开发。
●线速度 0~10 m/min + 恒扭矩电机:实验室小批量生产不需要高速,但低速下必须扭矩足够稳定,否则 UHMWPE 高粘熔体在低速时容易出现出料脉动、厚度波动。恒扭矩电机正是为了解决这个问题。
●模头宽度 250 mm / 辊面宽度 350 mm:比制品最大宽度 200 mm 有余量,方便边料修切和横向厚度调节,同时辊面略宽于模头,保证铸片贴辊稳定不跑偏。
从铸片到成品隔膜的完整研发闭环
核心位置:
●湿法铸片系统(UHMWPE + 白油→含油基膜)→ 实验室双向拉伸试验机(MD/TD 同步或分步拉伸)→ 萃取装置(溶剂萃取出白油)→ 热定型 → 微孔隔膜成品
研发人员可以在这套闭环里完成
●配方筛选:调整 UHMWPE 牌号、白油含量、助剂比例,观察铸片外观和熔融状态;
●工艺窗口摸索:改变挤出温度、模头温度、铸片辊温度、牵引速度,找到厚度最均匀、凝胶结构最稳定的工艺条件;
●拉伸联动验证:将铸片直接送入双向拉伸机,测试不同拉伸比下的微孔形貌、透气度和力学强度;


